出货区动线改了一次,装柜少花四十分钟
成品从货架到柜门要过三道手:拣货、码垛、装柜。九月把这三道手的顺序调了一下,装一个 40HQ 的时间从三小时压到两小时二十分。
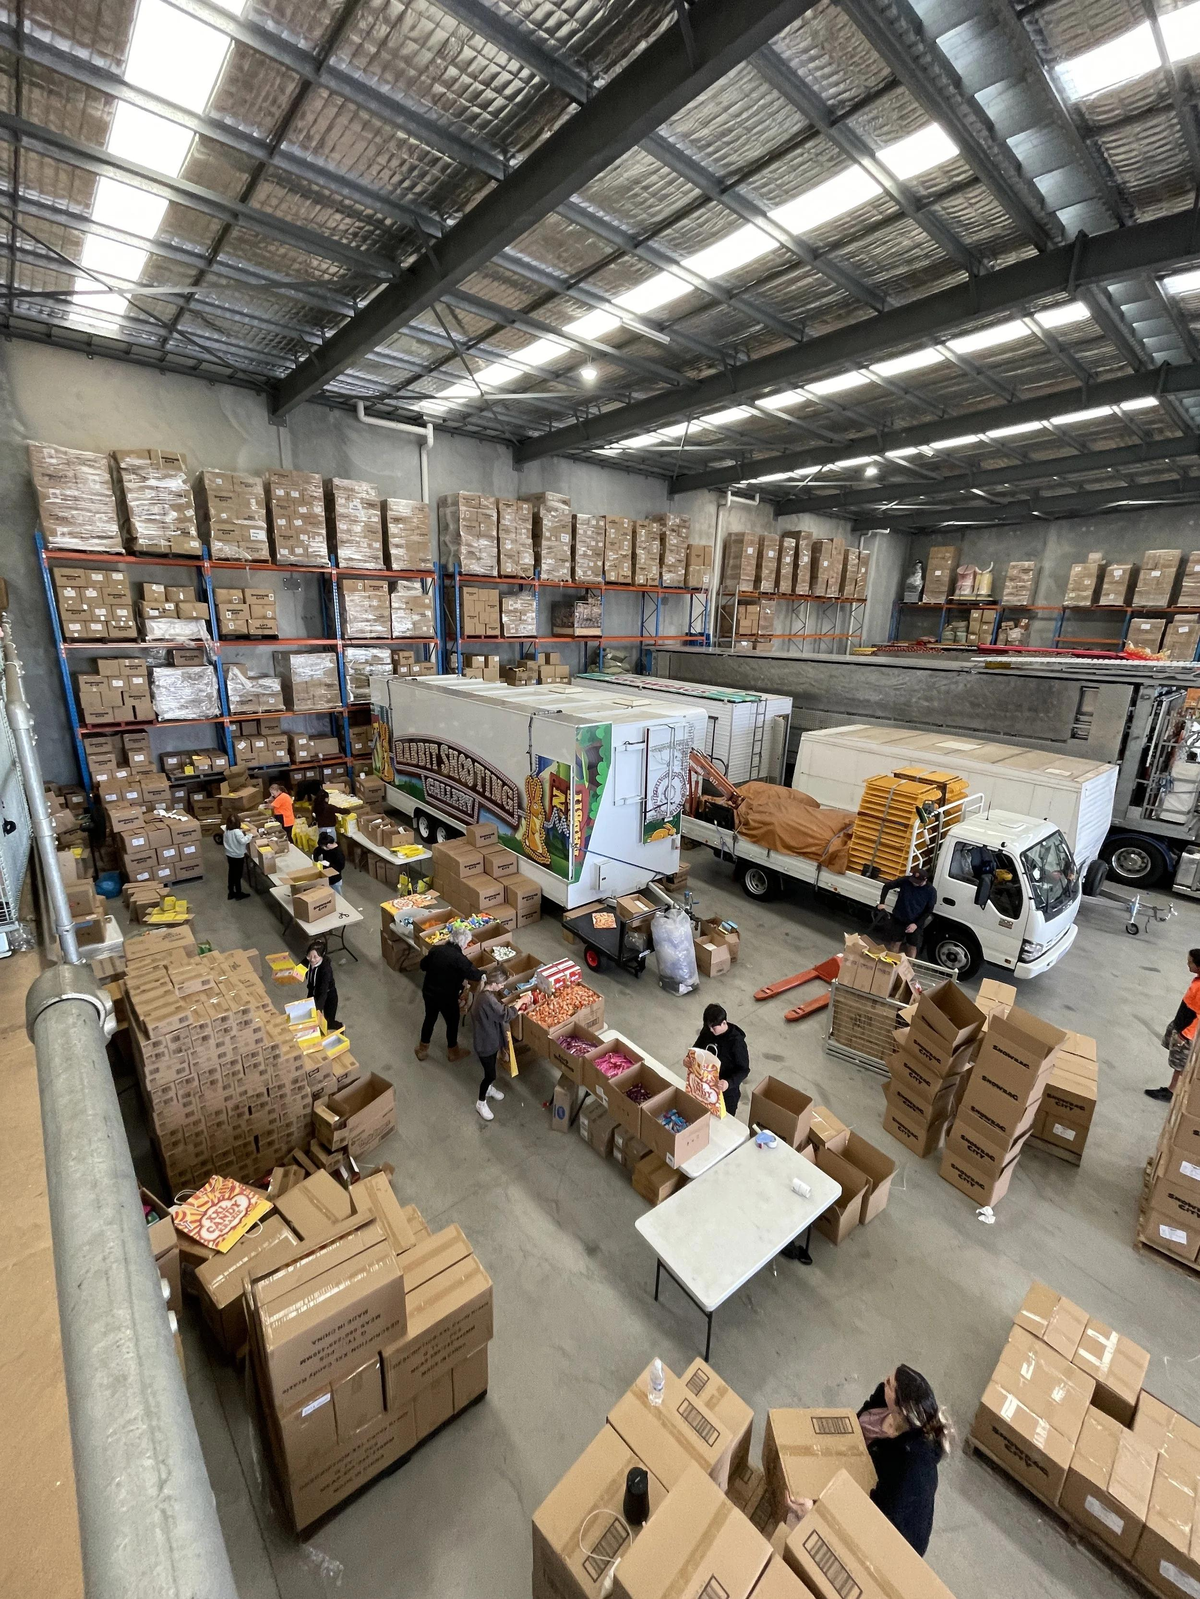
原来的顺序是先进先出:按排产日期从里往外拣,拣出来的箱子堆在出货区等柜。问题在于一柜货常常跨三个批次,堆场变成临时仓库,叉车来回找箱子,一小时能挪不到二十托。
改法很土:把柜子对应的批次提前一天按柜号归堆,同一柜的箱子堆成一条垛,垛头贴一张 A4 纸写柜号、件数、毛重。装柜时按垛走,叉车不用再翻。
第二处改的是码垛高度。原来图省地方堆到六层,最上面两层的箱子受压变形,到了客户仓库常有塌箱。现在限四层,短时间多用百分之二十的场地,换来的是外箱不变形。
装柜师傅的位置也挪了:从柜内改到柜门口,箱子递进去他只负责摆,不负责找。一个柜两个人,一个递一个摆,节奏比三个人挤在柜里快。
改完第一个月装了一百二十多个柜,破损索赔从每月三起降到零。这套办法没有多少技术含量,关键是肯把场地理一遍。